英德市宏润安全科技有限公司解析安全设备生产工艺流程及质量管控要点
安全设备的生产不同于普通工业品,从原材料入库到成品出厂,每一道工序的偏差都可能在关键时刻放大为致命风险。英德市宏润安全科技有限公司在长期的生产实践中,逐步建立起一套覆盖全流程的工艺标准与质量管控体系,本文就此展开解析。
工艺流程中的关键控制节点
以气体检测报警器为例,其生产流程大致分为传感器标定、电路板老化、整机组装、气室校准与成品检验五大环节。其中传感器标定是最容易产生批次性偏差的工序——不同批次的电化学传感器灵敏度存在±5%的固有离散,若不做逐只标定而采用抽检方式,出厂后的检测误差可能超出±10%的行业允许范围。
英德市宏润安全科技有限公司的做法是:所有传感器100%进行三点标定(零点、量程50%、量程80%),标定数据实时上传MES系统,与产品序列号绑定,实现全生命周期可追溯。
老化与校准:两道容易被压缩的工序
电路板老化环节,行业常见做法是常温通电24小时。但实际现场环境中,设备可能面临-20℃至55℃的温差冲击。因此宏润将老化工艺调整为高低温循环老化:-10℃保持2小时→升温至50℃保持2小时→降至常温,循环3次,累计18小时。这一调整使早期失效返修率从2.3%降至0.7%以下。
气室校准则需要在恒温恒湿条件下进行。温度每变化1℃,某些催化燃烧式传感器的输出漂移可达0.5%FS。校准车间温度控制在23±2℃,湿度保持在45%-65%RH,这个细节很多同行并不重视。
质量管控的三个核心抓手
- 来料分级管控:传感器、MCU、继电器等关键器件按A/B/C三级管理,A类器件每批次必检,且要求供应商提供第三方检测报告
- 过程SPC统计:标定工序的零点漂移值纳入SPC控制图,连续7点趋势异常即触发工艺排查
- 成品全检+抽检双轨:报警功能、响应时间、防护等级全检;高低温存储、振动、跌落按GB 15322标准抽检
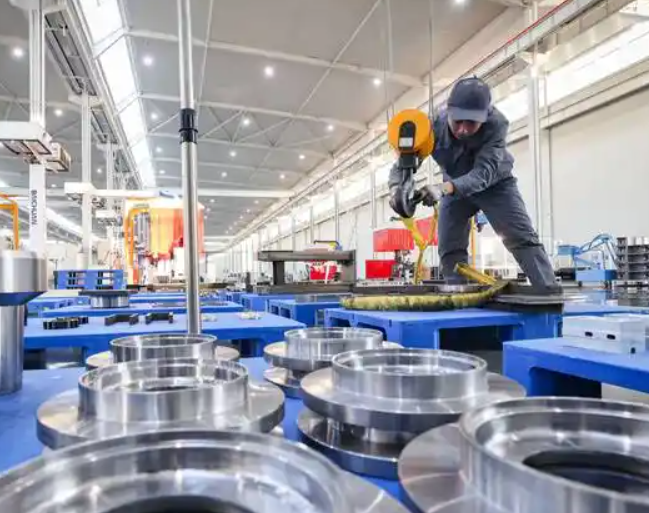
值得强调的是,质量管控不是质检部门一个环节的事。英德市宏润安全科技有限公司将质量指标分解到每个工位,产线操作员的绩效考核中,一次合格率权重占到40%。
实践中的几点建议
对于同行或采购方,建议关注三个细节:一是标定记录是否可追溯至具体传感器批次;二是老化工艺是否覆盖实际工作温度区间;三是校准环境是否有温湿度实时记录。这三点往往比设备参数表更能反映一家企业的真实制造水平。
安全设备的质量没有捷径可走。工艺的严谨程度,最终会在每一次报警的准确性上体现出来。